Gestão de fornecedores conforme a ISO 9001
10 de novembro de 2026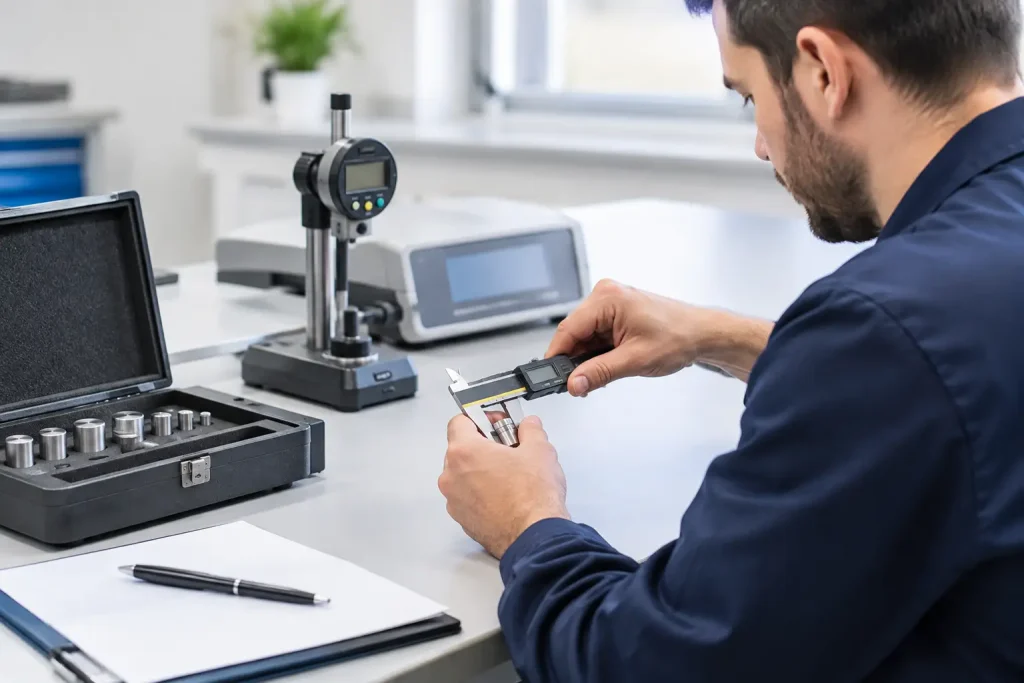
Um certificado de calibração guardado em uma pasta não controla nada. Se ninguém sabe quais instrumentos vencem neste mês, onde estão os padrões aceitos ou o que fazer quando um resultado sai fora da tolerância, a empresa só acumulou papel. Este exemplo de controle calibração mostra como transformar essa exigência em uma rotina útil, objetiva e auditável.
Para empresas que trabalham com ISO 9001, ISO 14001, ISO 45001, PBQP-H ou requisitos específicos de clientes, o controle precisa provar uma coisa simples: as medições que influenciam qualidade, segurança, conformidade ou desempenho são confiáveis. Não se trata de calibrar tudo por hábito. Trata-se de controlar o que realmente pode gerar uma decisão errada.
O que um controle de calibração precisa resolver
A ISO 9001, no requisito 7.1.5, pede que a organização determine e forneça recursos de monitoramento e medição adequados. Quando a rastreabilidade metrológica for requisito ou for essencial para a confiança do resultado, o recurso deve ser calibrado ou verificado em intervalos definidos, identificado para permitir a determinação de sua situação e protegido contra ajustes, danos ou deterioração.
Na prática, isso significa responder rapidamente a cinco perguntas: qual equipamento é usado na medição, onde ele está, qual é a situação da calibração, quando vence e qual ação foi tomada se houve problema. Se a resposta depende de procurar e-mails, planilhas espalhadas e certificados sem identificação, o processo está frágil.
Também vale separar conceitos que costumam virar confusão. Calibração compara o instrumento com um padrão e informa seu erro ou sua incerteza. Verificação confirma se ele atende a um critério previamente definido. Manutenção corrige ou previne falhas físicas e funcionais. Um paquímetro pode estar limpo e funcionando, mas medir fora da tolerância. Por isso, manutenção não substitui calibração.
Exemplo de controle de calibração para uma empresa
Imagine uma pequena indústria de componentes metálicos certificada na ISO 9001. Ela utiliza paquímetros para inspeção dimensional, balanças para conferência de matéria-prima, torquímetros na montagem e termômetros para acompanhar o processo de pintura. O responsável pela qualidade decide manter um cadastro único, em planilha controlada ou em software de gestão, com os campos abaixo.
| Código | Equipamento | Uso e processo | Local | Periodicidade | Próximo vencimento | Situação | Responsável | |—|—|—|—|—|—|—|—| | EQ-001 | Paquímetro 0-150 mm | Inspeção final | Qualidade | 12 meses | 15/08/2026 | Conforme | Analista da Qualidade | | EQ-014 | Balança 30 kg | Recebimento de aço | Almoxarifado | 12 meses | 02/06/2026 | Conforme | Líder de Almoxarifado | | EQ-022 | Torquímetro 20-200 Nm | Montagem | Produção | 6 meses | 10/05/2026 | A vencer | Supervisor de Produção | | EQ-031 | Termômetro infravermelho | Pintura | Produção | 12 meses | 19/11/2026 | Conforme | Encarregado de Pintura |
Esse cadastro é o núcleo do controle, mas não é suficiente sozinho. Cada código deve aparecer no próprio equipamento, em etiqueta, plaqueta ou identificação resistente. A identificação evita que dois instrumentos parecidos sejam trocados e permite ligar o item físico ao certificado correto.
A periodicidade não precisa ser igual para todos. Um torquímetro usado intensamente em uma etapa crítica pode exigir intervalo semestral. Um termômetro utilizado apenas como indicador auxiliar, sem aprovação ou rejeição de produto baseada em seu resultado, pode até não entrar no programa formal de calibração. A decisão deve ser justificada por risco, frequência de uso, recomendação do fabricante, histórico de desvios, requisito legal e exigência contratual.
Como definir o que entra no plano
O erro mais comum é cadastrar todos os equipamentos da empresa como se todos tivessem impacto metrológico. Isso aumenta custo e burocracia sem elevar a confiança do processo. O outro extremo é perigoso: deixar instrumentos críticos fora do controle porque sempre pareceram funcionar bem.
Comece pelo processo, não pela lista de equipamentos. Pergunte qual medição determina a aceitação de matéria-prima, produto, serviço ou condição operacional. Depois, identifique o instrumento usado para gerar esse dado. Se uma medição serve para liberar uma peça, ajustar uma máquina, comprovar temperatura, controlar peso, avaliar emissão ou prevenir risco de segurança, ela merece análise formal.
Para cada item incluído, defina a faixa de medição necessária e a tolerância do processo. Não adianta contratar uma calibração tecnicamente impecável se o certificado não cobre a faixa utilizada pela empresa. Um paquímetro empregado para verificar uma dimensão com tolerância de 0,05 mm, por exemplo, exige avaliação muito mais rigorosa do que outro usado apenas para uma conferência preliminar.
A rotina que evita calibração vencida
Controle eficiente não depende de lembrar da data. A rotina precisa gerar aviso antecipado e ter um dono claro. Uma regra prática é acompanhar os vencimentos mensalmente e abrir a solicitação de calibração com antecedência compatível com o prazo do laboratório, transporte e possível necessidade de equipamento reserva.
O responsável pelo sistema deve emitir uma programação de calibração, enquanto o gestor da área confirma a disponibilidade do item. Quando o instrumento é enviado, seu status deve mudar para Em calibração. Se ficar indisponível, a área precisa saber qual equipamento reserva utilizar ou se a atividade deve ser suspensa. Deixar um instrumento sem etiqueta disponível na bancada é convite para uso indevido.
Ao retornar, o certificado deve ser avaliado, não apenas arquivado. Verifique identificação do instrumento, data, condições do serviço, resultados, erros encontrados, padrão utilizado e rastreabilidade informada pelo fornecedor. Quando aplicável, avalie também se o laboratório é acreditado na Rede Brasileira de Calibração para aquele serviço. A acreditação pode ser uma exigência do cliente ou uma decisão adequada ao risco, mas não é automaticamente obrigatória para todo instrumento.
O que fazer quando o resultado não é conforme
A parte mais relevante de um controle de calibração aparece quando algo dá errado. Se o certificado indicar erro acima do critério definido, não basta colar uma etiqueta de reprovado e comprar outro equipamento. É preciso avaliar o impacto nas medições realizadas desde a última situação conhecida como conforme.
No caso do torquímetro, a empresa deve identificar quais montagens foram aprovadas com ele, qual desvio foi encontrado e se o desvio poderia comprometer o torque especificado. Dependendo da análise, será necessário reinspecionar produtos, bloquear lotes, ajustar registros ou comunicar o cliente. Em outros casos, o erro pode ser pequeno frente à tolerância do processo e não gerar impacto real. O ponto é ter evidência da decisão técnica.
Registre a ocorrência com a ação tomada: ajuste do equipamento, manutenção, descarte, calibração extraordinária, treinamento do usuário ou revisão da periodicidade. Repetição de desvios pode mostrar que o instrumento sofre quedas, é guardado de forma inadequada ou está sendo usado fora da faixa prevista.
Exemplo de procedimento de controle de calibração
Um procedimento enxuto pode funcionar melhor do que um documento longo que ninguém consulta. Ele deve estabelecer o critério para classificar equipamentos críticos, quem cadastra e identifica os itens, como a periodicidade é definida, como ocorre o envio e recebimento, onde ficam os certificados e como tratar resultados fora de especificação.
Inclua ainda uma regra clara para equipamentos de terceiros e para instrumentos pessoais. Se um colaborador usa uma trena própria para liberar serviço ou registrar uma medida de qualidade, ela passa a interferir no sistema e precisa atender ao mesmo critério. Se a medição é apenas orientativa, isso deve estar evidente para não ser confundida com inspeção formal.
É útil manter evidências simples: cadastro mestre, programação anual ou mensal, certificados, registros de avaliação dos resultados e relatórios de não conformidade quando houver. Não é necessário criar uma planilha para cada etapa se um sistema bem estruturado mostra histórico, alertas e documentos em um só lugar. A Isotec Consultoria trabalha justamente com essa lógica: reduzir controles paralelos para que a equipe cuide do processo, não da papelada.
Erros que costumam aparecer na auditoria
Auditores normalmente percebem a fragilidade do controle ao comparar o cadastro com o chão de fábrica. Equipamentos sem identificação, etiquetas vencidas, certificados que não correspondem ao código do item e instrumentos sem proteção são sinais claros de que a rotina existe apenas no arquivo.
Outro problema frequente é definir periodicidade sem critério. Quando a empresa responde que todos os instrumentos são calibrados anualmente porque sempre foi assim, abre espaço para questionamento. Uma justificativa simples, baseada em risco e histórico, é mais forte do que uma frequência copiada de outro negócio.
Por fim, não trate a calibração como evento isolado. Ela faz parte da confiabilidade do processo. Quando o controle é visual, tem responsáveis definidos, alerta antes do vencimento e registra decisões diante de desvios, a auditoria deixa de ser uma caça a certificados e passa a confirmar uma gestão que funciona de verdade.